







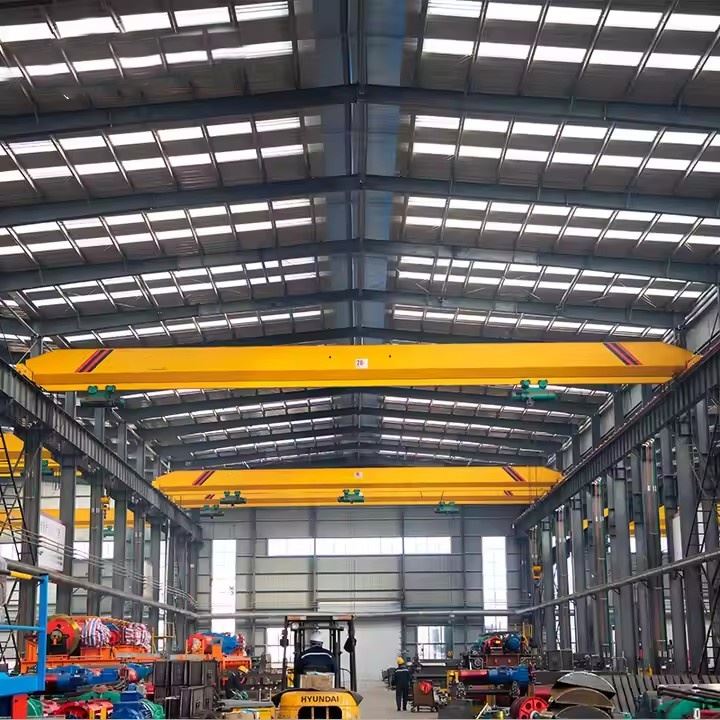

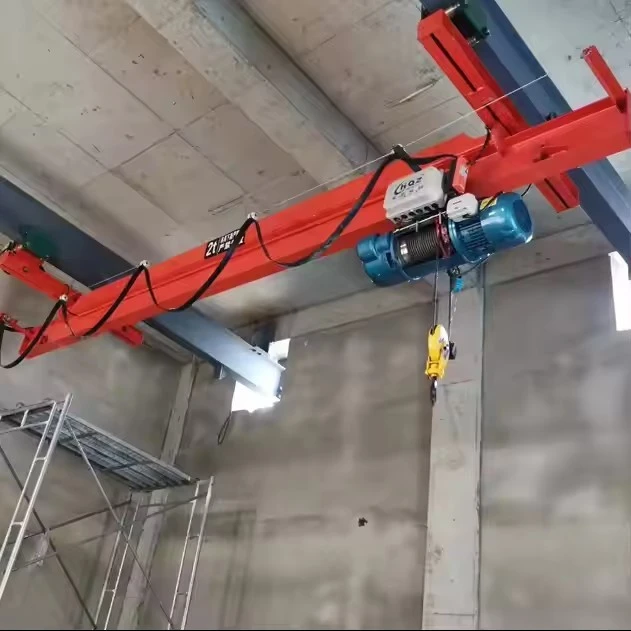
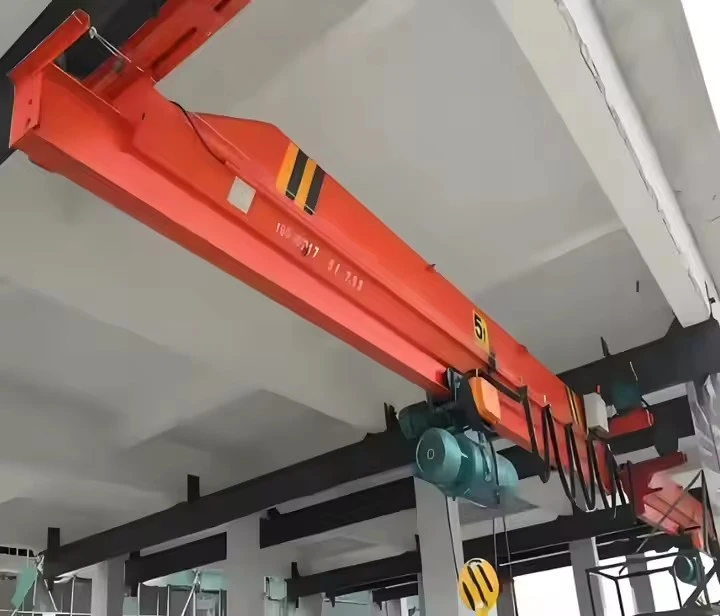
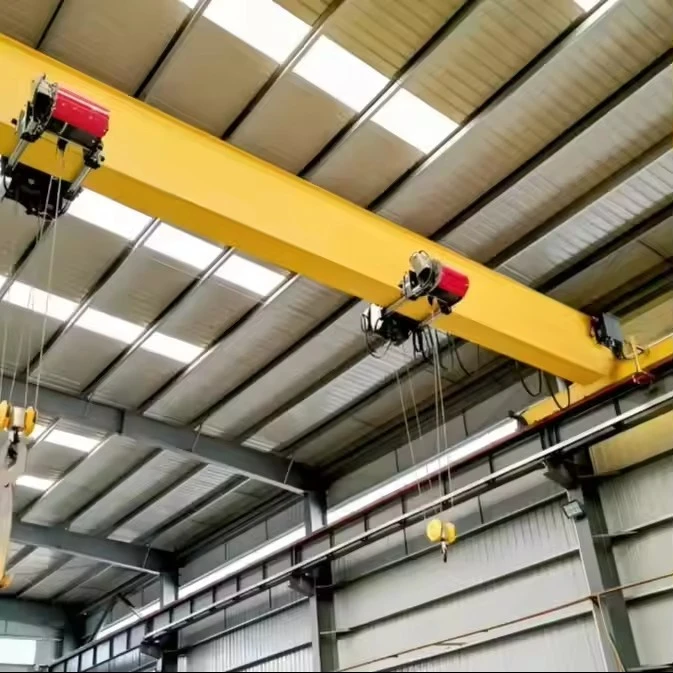
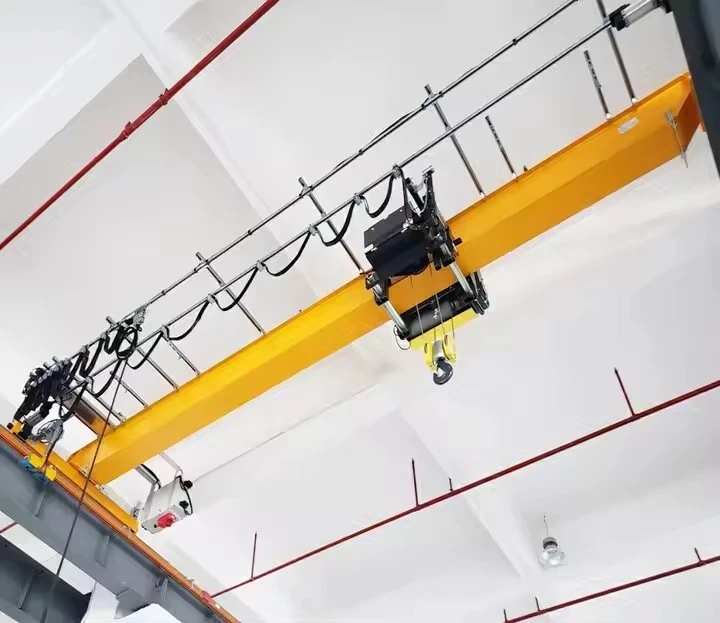
LH mudeli töökoja rakendus sildkraana
Toodete kirjeldus
Mis on LH-mudeli sildkraana?
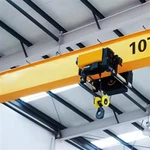
LH-seeria viitab tavaliselt aühe tala elektrilise tõstukiga sildkraana. Seda iseloomustab selleökonoomne disain, standardsed komponendid ja lihtne paigaldus. See on tööhobukraana üldiseks materjalikäsitluseks, kus pole vaja äärmuslikku-jõudlust ega rasket jalgrattasõitu.
Peamised omadused:
Struktuur:Üksiktala (tavaliselt valtsitud terasest I-tala või keevitatud kasttala).
Tõst:Standardne, pakendatud elektriline trosstõstuk (CD/MD tüüpi või sarnane), mis kulgeb piki tala alumist äärikut.
Sõida:Elektrimootoritega otsaveokid sillasõiduks; käru käik on integreeritud tõsteseadmesse.
Juhtimine:Kõige sagedamini ripats{0}}nupu juhtimine. Kaugjuhtimispult on täiendusvõimalus.
Mahutavusvahemik:Tavaliselt alates1 tonn kuni 20 tonni.
Laius:Tavaliselt kuni28-31,5 meetrit.
Tööklass:Üldiselt FEM/ISO standardite kohaselt A3 (keskmise koormusega) või A4 (raskeveojõuga), sobib mitmeks tõstmiseks tunnis.
Konfiguratsioonivalikud konkreetsete vajaduste jaoks
Standardvarustuses olevat LH-kraanat saab konfigureerida töökoja kasulikkuse parandamiseks:
Tõstuki tüüp:Täpsema koormuse tuvastamise jaoks saate valida standardsete (CD) ja kahe{0}}kiirusega (MD) tõstukite vahel.
Tala tüüp:Valtsitud terastala (lühema silde jaoks, odavam) vs keevitatud kasttala (pikema silde jaoks, väiksem läbipaine).
Juhtimine: Ripatsi juhtimine(kõige tavalisem) võiraadio kaugjuhtimispult(parema nähtavuse ja ohutuse tagamiseks, kui operaator peab olema koorma läheduses).
Tõstetarvikud:Varustatudtõstemagnetidteraslehtede käsitsemiseks,K-konksudpoolide jaoks võilinatõstjad.
Erikeskkonnad:Saab ehitada täiustatud isolatsioonigavalukoja kohustusvõi plahvatuskindlad{0}}komponendid ohtlikes piirkondades (kuigi tavaliste LH mudelite puhul on see vähem levinud).
Võrdlus tugevamate valikutega
| Funktsioon | LH (Single Barder) töökoja kraana | QDY (kahetalaline) kraana |
|---|---|---|
| Parim jaoks | Kerge/keskmise koormusega, üldised töökoja ülesanded | Rasked, intensiivsed ja{0}}täpsed ülesanded |
| Mahutavus | Kuni20 tonni(tavaliselt 1-10t) | 5 tonni kuni 500+ tonni |
| Maksumus | Madalaimalg- ja tegevuskulu | Oluliselt kõrgem |
| Pearuum | Suurepärane(tõstuk tala all) | Hea, kuid nõuab suuremat{0}}kõrgust |
| Töötsükkel | Katkendlik kuni keskmine (A3-A4) | Raske kuni pidev (A4-A7) |
| Täpsus | Hea üldiseks kasutamiseks | Superior(jäikem tala, ülevalt-jooksev käru) |
| Workshop Fit | Ideaalne jaoksväikesed kuni keskmised{0}}suurusedtöötoad | Sestsuured tööstusettevõttedraskete protsessidega |
Põhikomponendid: käigukast, mootor, käigukast
Päritolukoht: Henan, Hiina
Garantii: 1 aasta
Kaal (KG): 10000 kg
Video väljaminev{0}}kontroll: olemas
Masinatesti aruanne: kaasas
Müügiühikud: Üksik kaup
Üksikpakendi suurus: 600X300X300 cm
Üksiku täismass: 200 000 kg

Pildid ja komponendid
Põhilised konstruktsioonikomponendid
1. Peatala koost
Üks põhitala:Tavaliselt avaltsitud terasest I-tala(avade jaoks < 20m) võikeevitatud kasttala(avade jaoks > 20m). See on esmane horisontaalne koormus-kandeelement.
Otsaühendused/pistikud:Kahte otsatõstukit ühendavad konstruktsioonielemendid, mis tagavad kogu sillakonstruktsioonile külgstabiilsuse.
Kraana rööbastee:VäikeA45 või A55 terassiinpaigaldatud põhitala alumisele äärikule, et tõstukäru mööda saaks sõita.

2. Lõpetage veoautode komplektid
Tõstuki lõppraam:Terasraamid kraana mõlemas otsas, kus asuvad rattad ja veomehhanismid.
Silla reisirattad:Topelt-äärikuga terasrattad (tavaliselt 2–4 otsatõstuki kohta), mis kulgevad töökoja hoone konstruktsiooni külge kinnitatud raja rööbastel.
Silla ajamiüksus:Koosneb:
Veomootor:0,4-1,5 kW elektrimootor (olenevalt kraana kaalust ja kiirusest).
Reduktor/käigukast:Täisnurga-spiraalkäigu reduktor, mis on paigaldatud otse ratta võllile.
Pidur:Sageli on mootorisse integreeritud elektriliselt{0}}vabastatud vedruga-pidur.
 |
 |
Tõste- ja kärusüsteem
3. Elektriline trosstõstuk (standardne CD/MD tüüp)
See on kokkupandud,{0}}pakendatud üksus, mis toimib nii tõstemehhanismina kui ka käruna.
Tõsteraam/kest:Suletud teraskorpus, mis sisaldab kõiki mehaanilisi komponente.
Tõstuki mootor:Kahe-kiirusega (MD-tüüpi) või ühe-kiirusega (CD-tüüpi) termokaitsega oravapuurmootor.
Reduktor:Mitmeastmeline spiraalülekanne pöördemomendi kordamiseks.
Trossi trummel:Soonega terastrummel terastrossi kerimiseks, täppistöötlusega ühtlaseks kihistamiseks.
Traattross:6x19 või 6x37 klassi terastross sõltumatu terastrossi südamikuga (IWRC).
Konksuplokk:Täppisrull-laagritega pöördkonks, mis on ette nähtud kraana kandevõime jaoks koos turvariiviga.
Ülemine/alumine piirlülitid:Mehaanilised või elektroonilised lülitid üle{0}}tõstmise vältimiseks.
4. Käru mehhanism
Käru rattad:Neli ratast (kaks vedavat, kaks tühikäiguratast), mis jooksevad piki põhitala alumise ääriku siini.
Kärusõit:Integreeritud tõsteseadmesse eraldi väikese mootori ja reduktoriga külgsuunaliseks liikumiseks.
Põrkerauad:Käru otstes on kummist või polüuretaanist puhvrid, mis summutavad löögi liikumispiiridel.
 |
 |
Elektri- ja juhtimissüsteem
5. Toitesüsteem
Juhtsüsteem:Üks kolmest tüübist:
Festoon süsteem:Painduvate kaablitega (kõige tavalisem LH puhul) I-talal olevad liugkärud.
Dirigendi taktid:Suletud isoleeritud latid koos kollektorjalanõudega.
Kaablirull:Ringikujuliste radade või spetsiifiliste rakenduste jaoks.
Peamine kaitselüliti:Asub seinale{0}}kinnitatud paneelil või kraanasillal.
6. Juhtimissüsteem
Ripatsi juhtjaam:Rippuv nupu{0}}jaam koos:
Tõstuki üles/alla nupud
Vasak/parem käru jaoks
Edasi/tagasi sillasõiduks
Hädaseiskamisnupp
Juhtpaneel:Sisaldab:
Kontaktorid kõigi kolme liikumise jaoks
Ülekoormusreleed mootori kaitseks
Juhttrafo (380V juhtpinge alandamiseks)
Klemmiplokid juhtmestiku jaoks
Piirlülitid:Silla liikumispiirangute jaoks raja mõlemas otsas.

Rajasüsteem (hoonestruktuuri liides)
7. Raja talad ja toed
Raja talad:Tavaliselt terasest I-talad (tavaliselt suuremad kui kraanatala), mis on kinnitatud hoone sammaste või katusekonstruktsiooni külge.
Raja rööpad:Standardsed A45, A55 või A65 kraana rööpad, mis on paigaldatud raja talade peale.
Rööpaklambrid ja poldid:Tugevad-vedruklambrid või poltidega klambrid rööpade kinnitamiseks talade külge.
Põrkerauad/peatused:Lõpppeatused raja mõlemas otsas, et vältida kraana üle{0}}liikumist.
Elektriisolatsioon:Isoleeritud rööpaühendused, et vältida hulkvoolu.

Ohutus- ja abikomponendid
8. Olulised ohutusseadmed
Ülekoormuse piiraja:Mehaaniline (nihketihvt) või elektrooniline seade, mis takistab tõstmist üle nimivõimsuse (valikuline, kuid soovitatav).
Kukkumisvastane-seade:Lisapidur või turvavarustus tõstukil tagavaraks.
Hoiatusseadmed:Sumin või helisignaal aktiveerub, kui kraana liigub.
Faasitõrgete kaitse:Takistab mootori tööd faasikadu tingimustes.
Maandatud juht:Kõigi juhtivate osade õige maandamine.

.
9. Valikuline töötuba-Konkreetsed manused
Pöörlev konks:Koormate täpseks positsioneerimiseks.
Magnetsüsteem:Teraslehtede/plaatide käsitsemiseks (vajab eraldi generaatorit).
Vaakumtõstukid:Värviliste materjalide või õrnade pindade jaoks.
Spetsiaalsed haaratsid:Trummide, poolide või konkreetsete töökoja materjalide jaoks.
Valgustus:Kraana{0}}paigaldatud LED-töötuled.

Tootmis- ja montaažiprotsessi esiletõstmised
Tala valmistamine:Valtsitud I-talad lõigatakse nii, et otsühendused on keevitatud. Kasttalad on keevitatud terasplaadist sisemiste jäikustega.
Tõstuki lõppkomplekt:Rattad, laagrid ja veoüksused on paigaldatud valmistatud otsaraamidele.
Maalimine:Kõik komponendid puhastatakse-pritsiga ja värvitakse tööstusliku krundi ja pealisvärviga (tavaliselt töökoja hall või turvakollane).
Kokkupanekueelne-test:Tehases on kraana osaliselt kokku pandud, et testida funktsioone enne saatmiseks lahtivõtmist.
Saidi installimine:Komponendid tarnitakse eraldi ja on kohapeal -poltühenduste abil kokku pandud (keevitus pole vajalik).

Sketš

Peamine tehniline

Eelised
1. Erakordne kulu-tõhusus
Väiksem esialgne investeering:Tavaliselt30-50% odavamkui võrreldavad kahetalalised kraanad, lihtsam paigaldus, mis nõuab vähem konstruktsioonilisi muudatusi olemasolevates hoonetes.
Vähendatud tegevuskulud:Energiatõhusad-ühe mootoriga ajamid (võrreldes mitme sünkroniseeritud mootoriga) ja minimaalsed hooldusnõuded vähendavad eluiga seotud kulusid.
Soodsad varuosad:Standardiseeritud masstoodetud{0}}komponendid tagavad hõlpsasti kättesaadavad ja konkurentsivõimelise hinnaga varuosad.
2. Ruum-Optimeeritud disain
Maksimaalne pearuum:Alumine konfiguratsioon (tala alt jooksev tõstuk) tagaboptimaalne konksu kõrgus– kriitiline piiratud laevahega töökodades.
Minimaalne põrandapind:Erinevalt teisaldatavatest kraanadest või kahveltõstukitest töötab LH-kraana pea kohal, jättes tootmisseadmete ja töövoo jaoks vaba väärtusliku põrandapinna.
Kompaktne profiil:Ühe tala disain loob elegantse visuaalse profiili, mis tundub väiksemates töökodades vähem imposantne.
3. Paigaldamise ja kasutamise lihtsus
Modulaarne kokkupanek:Eeltöödeldud komponendid- võimaldavadkiire paigaldamine(sageli 1-3 päeva) minimaalse häirega käimasolevates operatsioonides.
Lihtne kasutamine:Intuitiivsed rippjuhtimisseadmed nõuavad minimaalset operaatori väljaõpet, mis võimaldab kaupluse töötajatel kraanat lühikese juhendamisega ohutult kasutada.
Lihtne hooldus:Kõik kriitilised komponendid on kergesti ligipääsetavad töökoja põrandalt või teisaldatavatelt platvormidelt, mis lihtsustab rutiinset kontrolli ja remonti.
4. Usaldusväärne sooritus standardülesannete täitmiseks
Tõestatud tehnoloogia:Kasutab aastakümneid{0}}vanu, hästi-arusaadud inseneripõhimõtteid minimaalsete tõrkepunktidega.
Piisav töötsükkel:Mõeldud jaoksFEM/ISO A3 (keskmise koormusega)klassifikatsioon – ideaalne enamiku töökodade vahelduvate, kuid korrapäraste tõstmisvajaduste jaoks (tavaliselt vähem kui 150 käivitust tunnis).
Piisav täpsus:Standardsed kahe{0}}kiirusega tõstukid (MD-tüüpi) tagavad enamiku töökojaülesannete jaoks nii kiire liikumise kui ka täpse koormuse tuvastamise (±10 mm).
5. Ohutus ja vastavus
Sisseehitatud{0}}turvafunktsioonid:Sisaldab olulisi kaitsevahendeid: ülekoormuse piirajad (valikuline, kuid soovitatav), ülemine/alumine piirlülitid, hädaseiskamine ja faasikaitse.
Vähendatud käsitsi teisaldamise riskid:Kaob vajadus ohtliku käsitsi tõstmise järele, vähendades töövigastusi ja sellega seotud kulusid.
Vastavus eeskirjadele:Kui see on korralikult paigaldatud ja hooldatud, vastab või ületab OSHA, ANSI ja muude riiklike töökodade ohutusstandardeid.
6. Mitmekülgsus ja kohandamine
Lai võimsusvahemik:Saadaval alates1 kuni 20 tonni, mis katab 95% tüüpilistest töökoja tõstenõuetest.
Kohandatav erinevate töötubade paigutustega:Saab konfigureerida erinevate avapikkuste, tõstekõrguste ja toiteallikate valikutega (pudel, juhtvardad või kaablirullid).
Manuste ühilduvus:Lihtsalt integreeritav tavaliste tõsteseadmetega: konksud, magnetid, vaakumtõstukid ja spetsiaalsed haaratsid.
Rakendus:
Tootmis- ja valmistamistöökojad
Masina peale-/mahalaadimine:
Toormaterjalide (terasplaadid, latid, kangid) söötmine CNC-pinkidesse, treipinkidesse ja freesimiskeskustesse
Valmis detailide eemaldamine töölaudadest
Tüüpiline kasutus:Kandevõime 3-5 tonni, 15-20 m laius
Töödeldava detaili positsioneerimine:
Hoidmiskomponendid keevitamiseks või kokkupanekuks
Pöörlevad osad mitme{0}}külje töötlemiseks
Raskete seadmete ja rakiste paigutamine
Tööriistade ja stantside käsitsemine:
Keskmise{0}}raskusega stantside paigaldamine/eemaldamine stantsimispressides
Vormisõlmede teisaldamine plastikust sissepritsetöökodades
Auto- ja transporditöökojad
Mootori ja käigukasti töö:
Mootorite eemaldamine ja paigaldamine remondiruumidesse (autodele tüüpiline võimsus 2-3 tonni)
Tõstukite/seadmete jõuülekannete käsitsemine (mahutavus 5-10 tonni)
Šassii ja raami käsitsemine:
Sõidukite raamide teisaldamine läbi montaaži- või remondijaamade
Raskete šassii komponentide paigutamine
Komponentide hooldus:
Tõsteteljed, diferentsiaalid ja suured vedrustuse komponendid
Suurte kerepaneelide käsitsemine taastamise ajal
Hooldus- ja remondirajatised
Seadmete kapitaalremont:
Mootorite, pumpade, kompressorite ja käigukastide eemaldamine hoolduseks
Raskete masinate paigutamine hoolduse ajal
Taimede tugi:
HVAC-seadmete, õhukäitlejate ja kanalite paigaldamine/eemaldamine
Trafode ja elektripaneelide käsitsemine uuendamise ajal
Montaaži- ja tootmistoimingud
Komponentide söötmine:
Osade tarnimine montaažijaamadesse järjestikku
Alamkoostude teisaldamine{0}}töörakkude vahel
Toote liikumine:
Kokkupandud toodete viimine testimis- või pakendamisaladele
Valmistoodete laadimine tarneautodele
Laondus ja logistika (töökoda{0}}integreeritud)
Materjali käitlemine:
Tooraine viimine laost tootmispindadele
Valmistoodete käitlemine töökoja laoruumides
Laadimisdoki tugi:
Raskete esemete teisaldamine töökoja ja tarneautode vahel
Kastide ja konteinerite paigutamine saatmiseks
Kraanatootmine menetlust
1. etapp: FEM-põhine disain ja inseneritöö
See on kõige kriitilisem etapp, kus kraana tööprofiil on määratletud vastavalt standardile FEM 1.001.
Kliendinõuded ja FEM-klassifikatsioon:
Määrake täpneFEM Duty Group (nt 2m, 3m, 4m)jaKoormusspekter (nt L1, L2, L3)lähtudes kliendi operatiivandmetest (kasutustunnid ööpäevas, tõstukid tunnis, keskmine koormus protsendina kandevõimest).
Täpsemad insenertehnilised arvutused:
Struktuurianalüüs (FEA):Üksiktala (I-tala või kast) modelleeritakse ja arvutatakse läbipainde ja pinge jaoks määratud FEM-klassile iseloomulike dünaamiliste koormuste korral, mitte ainult staatilise koormuse korral.
Komponendi eluea arvutamine:Arvutatakse välja tõstuki, käru ja sõiduajamite eeldatav tsüklite arv. Seejärel valitakse komponendid, mille kavandatud eluiga vastab sellele arvule või ületab seda.
Väsimuse analüüs:Kriitiliste keevisühenduste ja konstruktsioonielementide väsimuse kestust analüüsitakse vastavalt FEM-standardi nõuetele töögrupile.
Materjalide loetelu (BOM):Kõik komponendid, alates tõstuki mootorist kuni laagrite ja elektrikontaktideni, on määratud tarnijatelt, kes suudavad pakkuda komponente, mis vastavad nõutavale FEM-ülesandele.
2. etapp: materjali hankimine ja ettevalmistamine
Hange:Sertifitseeritud terase hankimine jaFEM{0}}salastatud komponendid. Näiteks sellise tõstuki hankimine, mis on selgelt ette nähtud FEM 3-meetriseks tööks, mitte ainult teatud võimsusega tavalise tõstukiga.
Materjali ettevalmistamine:Teras lõigatakse ja valmistatakse ette. Kõrgemate FEM-klasside (nt 4 m) puhul võivad kehtida rangemad materjalisertifikaadid ja ettevalmistusstandardid.
3. etapp: konstruktsiooni valmistamine ja kokkupanek
Tala valmistamine:
Peatala on valmistatud sageli valtsitud I-talast kergemate klasside jaoks või keevitatud kastist, mis tagab suurema jäikuse keskmise klassi puhul.
Keevitamine:Kõik keevisõmblused teostavad sertifitseeritud keevitajad, kasutades protseduure, mis on kvalifitseeritud konkreetsele teraseklassile. Keevisõmbluse kvaliteet on arvutusliku väsimusea saavutamiseks ülioluline.
Mõõtmete kinnitamine:Kontrollitakse tala sirgust ja kumerust (kerge ülespoole suunatud kurv), et tagada selle vastavus läbipainde kriteeriumidele koormuse all vastavalt projektile.
4. etapp: mehaaniline kokkupanek
Tõstuki lõppkomplekt:Rattad, teljed ja laagrid on kokku pandud otsatõstukitesse. Ratta ja laagrite mõõtmeid mõjutab otseselt FEM klass, mis määrab ratta pöörete arvu kogu kraana eluea jooksul.
Silla kokkupanek:Peatala on ühendatud otsatõstukitega.
Käru ja tõstuki kinnitus:FEM{0}}reitinguga tõsteseade paigaldatakse kärule, mis seejärel asetatakse talale.
5. etapp: elektri- ja juhtimissüsteemi paigaldamine
Komponentide paigaldamine:Paigaldatud on elektrikilbid, kontaktorid ja releed. Need on valitud nende mehaanilise ja elektrilise vastupidavuse järgi, mis peavad vastama FEM-klassifikatsiooni töötsüklite arvule.
Juhtmed:Kogu kaabeldus paigaldatakse vastavalt skeemile, keskendudes turvalisele ja kaitstud marsruudile, et vältida rikkeid.
Ohutusseadmed:Paigaldatakse ja kalibreeritakse piirlülitid ja ülekoormuskaitseseadmed.
6. etapp: FEM-ühilduv testimine ja kontroll (FAT)
Kraana läbib range testimise, mis kajastab selle FEM klassifikatsiooni.
Visuaalne ja mõõtmete kontroll:Kõigi komponentide ja töö kontrollimine.
Ei-Koormustesti:Kõiki liigutusi testitakse sujuva töö, müra ja joondamise osas.
Koormuse testimine:
Staatilise koormuse test:Proovikoormuse tõstmine125% nimivõimsusestkonstruktsiooni terviklikkuse ja pidurite püsivuse kontrollimiseks. See on universaalne nõue.
Dünaamiline koormustest:Tõstmine110% nimivõimsusestja liigutades seda läbi kõigi liigutuste. Kõrgema FEM-klassi puhul võivad katse kestus ja tsüklid olla ulatuslikumad, et simuleerida selle intensiivset töötsüklit.
Funktsionaalsuse ja ohutuse testid:Kõiki turvaseadmeid testitakse, et tagada nende töökindlus vajaliku arvu tsüklite jooksul.
7. etapp: demonteerimine, värvimine ja pakendamine
Demonteerimine:Kraana on saatmiseks lahti võetud.
Maalimine:Kasutatakse korrosioonikaitse{0}}värvisüsteemi.
Dokumentatsioon ja sertifikaat:Oluline on see, et tootja valmistab ette aFEM-i vastavusfailvõi sertifikaat, milles on märgitud kraana tööklass ja kinnitus, et see on ehitatud vastavalt standardile.
8. etapp: saidi paigaldamine ja kasutuselevõtt (SAT)
Erektsioon:Kraana monteeritakse uuesti kokku kliendi rajal.
Lõplik kasutuselevõtt ja SAT:Kraanat testitakse -saidil uuesti, et veenduda, et see on õigesti paigaldatud ja töötab ettenähtud viisil.
Üleandmine:FEM dokumentatsioon antakse kliendile koos operaatori koolitusega.

Töötoa vaade:
Ettevõte on paigaldanud intelligentse seadmete haldusplatvormi ning paigaldanud 310 käsitsemis- ja keevitusrobotite komplekti (komplekti). Pärast plaani valmimist on üle 500 komplekti (komplekti) ja seadmete võrgustumise määr ulatub 95%-ni. Keevitusliinid on kasutusele võetud, plaanitakse paigaldada 50 ja kogu tootesarja automatiseerimisaste on jõudnud 85%-ni.


Kuum tags: lh mudeli töökoja rakenduse sildkraana, Hiina lh mudeli töökoja rakenduse sildkraana tootjad, tarnijad, tehas
Ju gjithashtu mund të pëlqeni


Küsi pakkumist