

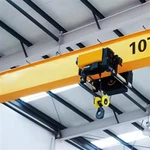
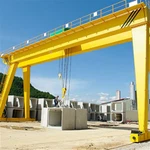






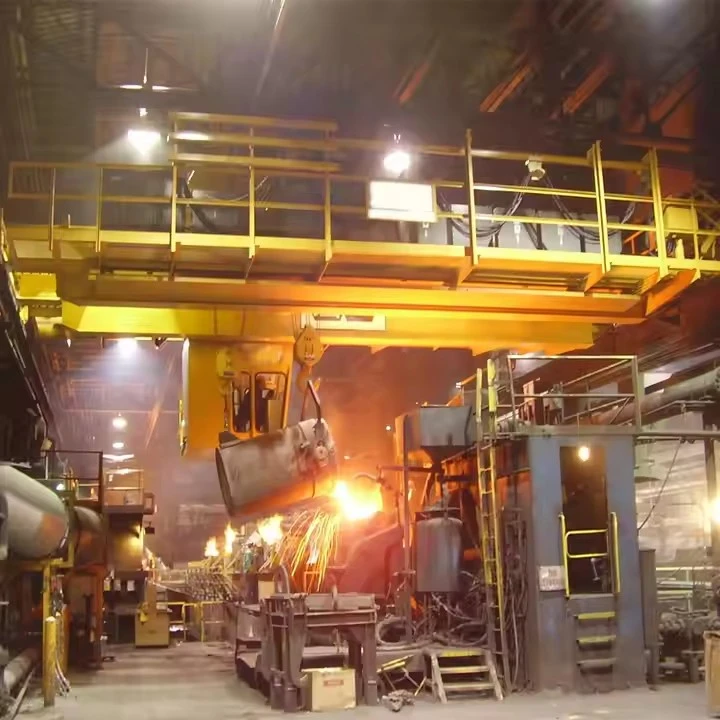


Plahvatuskindel sildkraana
Toodete kirjeldus
Mis on plahvatuskindel{0}}sildkraana?
Plahvatuskindel{0}}sildkraana on spetsiaalne tööstuslik kraana, mis on loodud töötama ohutult ohtlikes keskkondades, kus võib esineda tuleohtlikke gaase, aure, põlevat tolmu või süttivaid kiude.
Põhiprintsiip on süttimise vältimine. Need kraanad on konstrueeritud tagama, et elektrisäde, kaar või kõrge pinnatemperatuur, mis tekib normaalse töö käigus või tõrke tõttu, ei saaks ümbritsevat atmosfääri süttida.
Need ei ole "tõestused" välisest allikast lähtuva plahvatuse vastu, vaid pigem on mõeldud plahvatuse tekitamise vältimiseks.
Kuidas nad saavutavad plahvatusohutuse: kolm peamist meetodit
Plahvatuskindlad{0}}seadmed on ehitatud vastavalt kindlatele standarditele (nt NEC USA-s või ATEX Euroopas). Kraanakomponentide kaitsemeetodid jagunevad tavaliselt kolme kategooriasse:
1. Plahvatuskindel-ümbris (elektrikomponentide kõige levinum meetod)
Seda meetodit kasutatakse komponentide puhul, mis võivad tekitada sädemeid, nagu mootorid, juhtpaneelid ja ühenduskarbid.
Põhimõte:Elektrilised komponendid on paigutatud uskumatult tugevatesse,{0}}leegikindlatesse korpustesse.
Kuidas see töötab:Kui tekib sisemine säde või plahvatus, on kest piisavalt tugev, et seda hoida. Lisaks sellele on korpuse korpuse ja selle katte vahelised ühendused töödeldud konkreetse "leegi teega". See tee jahutab kõik sisemisest plahvatusest väljuvad kuumad gaasid temperatuurini, mis on madalam väliskeskkonna süttimispunktist.
Visuaalne vihje:Need karbid on tavaliselt rasked, malmist (raud või alumiinium) karbid, millel on silmatorkavad poltidega äärikud.
2. Sisemine ohutus (juhtahelate jaoks)
Seda meetodit kasutatakse vähese võimsusega{0}}vooluahelate jaoks, nagu rippjuhtimisjaamad, raadiovastuvõtjad ja andurid.
Põhimõte:Elektrienergia (vool ja pinge) juhtahelas on piiratud tasemega, mis on liiga madal, et tekitada sädet, mille soojusenergia on piisav, et tekitada isegi rikke korral süttimine.
Kuidas see töötab:Ohutu{0}}ala juhtpaneelile on paigaldatud spetsiaalne "sisemine ohutustõke". See tõke piirab ohualal olevale väliseadmele toidetavat võimsust.
3. Survestamine / puhastamine (vähem levinud tervete kraanade puhul, kuid kasutatakse juhtkappide jaoks)
Põhimõte:Puhas inertne gaas (nagu lämmastik või instrumendiõhk) pumbatakse korpusesse, säilitades sees positiivse rõhu, et vältida tuleohtliku atmosfääri sattumist.
Kuidas see töötab:Süsteem "puhastab" esmalt ümbrise igasugusest ohtlikust õhust, seejärel säilitab püsiva positiivse rõhu. Blokeeringud takistavad toite rakendamist enne, kui puhastustsükkel on lõppenud ja rõhk säilib.
Põhikomponendid: laager, käigukast, mootor, pump
Päritolukoht: Henan, Hiina
Garantii: 1 aasta
Kaal (KG): 2000 kg
Video väljaminev{0}}kontroll: Pakutakse
Masinatesti aruanne: kaasas
Disain: topelttala
Tõhusus: kõrge efektiivsus
Töökiirus: suurel kiirusel töötamine
Stabiilsus: kiikumisvastane-funktsioon
Värv: valikuline
Toiteallikas: 110V/220V/230V/380V/440V, kohandatud
Laius: 7,5-31,5 m

Pildid ja komponendid
Siin on plahvatuskindla{0}}sildkraana põhikomponentide üksikasjalik ülevaade, selgitades, kuidas iga osa on spetsiaalselt projekteeritud või muudetud ohutuks kasutamiseks ohtlikus keskkonnas.
Põhiprintsiip on seekõik osad, mis võivad tekitada sädet, kaare või liigset kuumust, peavad olema suletud või kaitstudet vältida ümbritseva atmosfääri süttimist.
1. Konstruktsioonilised ja mehaanilised komponendid
Need on suures osas sarnased standardse kraanaga, kuid on sageli ehitatud kõrgema tugevusstandardi järgi ja pöörates tähelepanu juhuslike riskide vältimisele.
Sillatala(d):Peamised horisontaalsed talad, mis toetavad tõstukit ja käru. Kuigi need pole elektrilises mõttes plahvatuskindlad, on need konstrueeritud tugevaks ja jäigaks, et minimeerida läbipainde ja vibratsiooni, mis võib põhjustada elektriühenduste lõdvenemist.

Lõppveokid:Silla mõlemas otsas olevad sõlmed, mis sisaldavad rattaid kraana pikaks liikumiseks. Peamised kaalutlused hõlmavad järgmist:
Rattad:Valmistatud kvaliteetsest{0}}terasest, et vältida kulumist ja hõõrdumisest tekkivaid sädemeid.
Laagrid:Ülekuumenemise vältimiseks suletud ja õlitatud kogu eluea jooksul.
Käru raam:Raam, mis liigub külgsuunas üle sillatalade ja kannab tõsteseadet. See peab olema stabiilne ja tagama tõstuki õige joondamise.
Konksuplokk ja konks:Tavaliselt valmistatud kõrgekvaliteetsest-sepistatud legeerterasest. Konks ise sarnaneb tavalise konksuga, kuid on sageli varustatud aturvariivet vältida koorma libisemist. Peamine probleem on kasutada materjale, mis ei teki löögist sädemeid.
 |
 |
2. Kriitilised elektri- ja plahvatuskindlad-komponendid
Siin peituvadki põhimõttelised erinevused. Iga elektrikomponent on potentsiaalne süüteallikas ja on spetsiaalselt konstrueeritud.
a) Tõstuki mootor
Standardne:Tavaline TEFC (täielikult suletud ventilaatorjahutusega) mootor.
Plahvatus{0}}tõend:Asub araske{0}}malmist või alumiiniumist korpustäpselt töödeldudleegi teedkõigis liigestes (kus kate puutub kokku kehaga). Sisemise sädeme tekkimisel hoitakse plahvatus ümbrises ja väljuvad gaasid jahutatakse kitsast leegitee läbides alla süttimistemperatuuri.
 |
 |
b) Reisimootorid (sild ja käru)
Funktsioon on sama, mis tõstuki mootor, kuid kraana liikumiste ja põik{0}}liigutuste jaoks. Nad kasutavad samaplahvatuskindel-ümbristehnoloogia.
c) Juhtpaneel / elektrikapp
See on kraana "aju", mis sisaldab kontaktoreid, releed, muutuva sagedusega ajamid (VFD) ja klemmplokke,{0}}mis kõik võivad tekitada kaarte ja sädemeid.
Plahvatuskindel{0}}kohandus:Asub suures,leegi-tihe, valatud metallist korpuspoltidega äärikuga. Kõik torude sisendid on pitseeritudplahvatuskindlad-tihendidet vältida gaaside liikumist läbi kanali kappi.

d) Juhtjaamad (kuidas kraanat kasutatakse)
Ripatsjaam (nupuga ripats):
Standardne:Plastikust või metallist nööpidega rippkarp.
Plahvatus{0}}tõend: A raske, suletud valatud alumiiniumist või messingist korpus. Iga nupu-nupp on suletud, õliga-kastetud või diafragmaga-kinnitatud üksus, mis takistab sisemiste sädemete väljapääsemist. Kaabli sisend on suletud.
Raadio kaugjuhtimispult:
See on tavaline ja turvaline valik, kuna võimaldab operaatoril olla ohutus kauguses.
Thekäeshoitav saatjaon sertifitseeritud kuiSiseturvaline (IS). See tähendab, et selle sisemine elektroonika on kavandatud piirama elektri- ja soojusenergiat tasemeni, mis ei ole võimeline süttima.
Thevastuvõtja seade, paigaldatud kraanale, on paigutatud anplahvatuskindel-ümbris.

e) pidurisüsteemid
Elektromehaanilised pidurid:Kasutatakse hoidmiseks ja hädaseiskamiseks. Piduri mähis ja kõik sisemised lülitid asuvad anplahvatuskindel-ümbris.
Mehaanilised pidurid:Sageli on tõrkekindel-(kevad-rakendatud) tüüpi. Tähelepanu keskmes on vooderdis-sädemevabade materjalide kasutamine ja nende ülekuumenemise vältimine kasutamise ajal.
f) Piirlülitid
Kasutatakse ülemise-tõste tõstmiseks ja-sõidu-lõpuks silla ja käru liikumiseks. Lülituselement (mis tekitab sädet) on ümbritsetud akompaktne plahvatuskindel{0}}korpus.


g) Valgustus
Tööpiirkonna tuled ja hoiatusmajakad:Pirnid (nüüd peaaegu alati LED-tuled jaheda töö jaoks) on paigutatud avastupidav plahvatuskindel-kindel kinnituspaksu klaasist või polükarbonaadist läätsega, mis on tihendatud vastu tihendit. Armatuur on konstrueeritud nii, et see hoiab ära igasuguse plahvatuse, kui pirn peaks purunema.
h) Juhtmed ja torud
Juhtmed:Kasutab kõrget-kvaliteeti, kõrget-temperatuuri ja kemikaali-kindlat isolatsiooni.
Kanal:Kõik juhtmestik jookseb läbi tihendatud jäiga terastoru.
Torude tihendid: See on oluline turvafunktsioon.Torude süsteemi on paigaldatud plahvatuskindlad{0}}tihendid:
Iga plahvatuskindla{0}}ümbrise sissepääsu juures.
I klassi 1. rajooni (tsoon 1) ja vähem ohtliku või ohutu ala vahelisel piiril.
Need tihendid takistavad plahvatuse liikumist läbi kanali süsteemi ühest osast teise ja takistavad tuleohtlike gaaside liikumist juhtpaneelidesse.

3. Ohutus- ja abikomponendid
Maandus/maandussüsteem: Äärmiselt oluline.Kogu kraana konstruktsioon (sild, käru, otsatõstukid) peab olema korralikult ühendatud ja maandusega ühendatud, et vältida kraana kogunemist.staatiline elekter, mis on suur süttimisoht. Pideva kontakti tagamiseks kasutatakse rajal sageli spetsiaalset maandusharja.
Hoiatusseadmed:Sarved ja majakad on eranditultplahvatuskindel-sertifikaatmudelid.
Kokkupõrkevastased{0}süsteemid:Samal rajal asuvate mitme kraana andurid ja juhtseadised on paigutatud plahvatuskindlatesse-või sisemiselt ohututesse korpustesse.
Kütteelemendid:Külmas keskkonnas olevate kraanade puhul peab rööbastele jää kogunemise vältimiseks igasugune jälgede kuumenemine olema aplahvatuskindel-tüüp.

Sketš

Peamine tehniline

Eelised
Plahvatuskindlate{0}}sildkraanade eelised
Peamine eelis on ühemõtteliseltohutus. See põhiline eelis tähendab aga ohtlikes keskkondades tegutsevate ettevõtete jaoks mitmeid olulisi tegevus- ja rahalisi eeliseid.
1. Ülim ohutus ohtlikes keskkondades
Hoiab ära katastroofi:Need on konstrueeritud välistama ohtu, et kraana ise võib tulekahju või plahvatuse korral süttida. See kaitseb inimelusid, infrastruktuuri ja keskkonda laastavate vahejuhtumite eest.
Riski maandamine:Disaini poolest vähendavad need suurimat tööriski tuleohtliku atmosfääriga piirkondades, pakkudes meelerahu ja selgelt ohutumat töökohta.
2. Õigusnormide järgimine ja õiguskaitse
Kohustuslik nõue:Enamikus riikides on standardvarustuse kasutamine klassifitseeritud ohtlikes kohtades ebaseaduslik. Need kraanad on ehitatud nii, et need vastaksid rangetele rahvusvahelistele standarditele (nt NEC, OSHA, ATEX, IECEx).
Väldib vastutust:Sertifitseeritud plahvatuskindla{0}}kraana kasutamine kaitseb ettevõtet õnnetuse korral suurte trahvide, juriidilise vastutuse ja kehtetuks tunnistatud kindlustusnõuete eest.
3. Katkematu töö ja kõrge töökindlus
Eesmärk-Ehitatud vastupidavus:Komponendid (mootorid, elektrikarbid jne) on ehitatud palju kõrgemale vastupidavuse ja tihenduse standardile kui tavalised kraanad. Selle tulemuseks on masin, mis on oma olemuselt vastupidavam ja töökindlam isegi söövitavas või nõudlikus tööstuskeskkonnas.
Vähendatud seisakuaeg:Nende tugev konstruktsioon põhjustab sageli pikema riketevahelise aja (MTBF), minimeerides planeerimata seisakuid, mis võivad peatada kogu tootmisliini või protsessi.
4. Pikaajaline-kulude kokkuhoid (kogu omamiskulu)
Kuigi esialgne ostuhind on kõrgem, on{0}}pikaajaline kokkuhoid märkimisväärne:
Hoiab ära astronoomilised kaotused:Ühe plahvatusjuhtumi hind -varakahju, tootmiskao ja inimkuludena- on mõõtmatult kõrgem kui plahvatuskindla-kraana lisatasu.
Kindlustusmaksed:Nõuetekohaselt sertifitseeritud seadmeid kasutavad ettevõtted saavad märkimisväärselt madalama riskiprofiili tõttu sageli kasu madalamatest kindlustusmaksetest.
Vastupidavus:Kvaliteetsetel{0}}komponentidel on tavaliselt pikem kasutusiga, mis vähendab pikaajalisi{1}}asenduskulusid.
5. Toimimise paindlikkus ja tõhusus
Säilitab materjalikäitluse töövoo:Need võimaldavad raskete materjalide, toorainete ja valmistoodete tõhusat teisaldamistseesohtlikku piirkonda, mis on tootmisprotsessi jaoks hädavajalik. Ilma nendeta oleks materjali käitlemine aeglane, ebaefektiivne ja potentsiaalselt ohtlikum (nt käsitsitöö või improviseeritud meetodite kasutamine).
Täpsemad juhtimisvalikud:Sertifitseeritud saadavusplahvatuskindlad{0}}ripatsidjasisemiselt ohutud raadiokaugjuhtimispuldidvõimaldab operaatoritel juhtida kraanat kõige turvalisemast ja ergonoomilisemast asendist, suurendades veelgi tõhusust ja ohutust.
Rakendus:
Plahvatuskindlate{0}}sildkraanade rakendused
Need kraanad on asendamatud igas tööstusharus, kus plahvatusohtlik keskkond võib esineda tavapäraste toimingute või ootamatu rikke tõttu. Need liigitatakse tavaliselt ohu tüübi järgi (gaas/aur või tolm).
Tuleohtlike gaaside ja aurudega tööstused (I klass / tsoon 1 ja 2)
Nafta ja gaas:
Rafineerimistehased:Katalüsaatorite käsitsemiseks, ventiilide/pumpade hoolduseks ja üldiseks materjalikäsitluseks fraktsioneerimiskolonnide ja töötlemisüksuste ümber.
Avamereplatvormid:Seadmete ja tarvikute teisaldamiseks platvormil, kus on maagaasi aurud.
Naftakeemiatehased:Lenduvate keemiliste vaheainete ja toodete käitlemine.
Keemia- ja farmaatsiatoodete tootmine:
Töötlemispiirkondades, kus kasutatakse lahusteid (nt alkohol, atsetoon, tolueen) või kus keemiliste reaktsioonide käigus eralduvad tuleohtlikud aurud.
Segamisruumid, reaktori puhastamine ja partii töötlemise alad.
Värvimis- ja katmisseadmed:
Värvipihustid:Kus aerosoolitud värv ja lahustiaurud loovad väga plahvatusohtliku atmosfääri. Toodete värvimiseks sisse ja välja liigutamiseks kasutatakse kraanasid.
Segamisruumid:Kus on segatud lahustid ja pigmendid.
Lennundus:
Värvi angaarid:Suurte lennukite kere värvimiseks.
Kütuseelementide hooldusalused:Kus on reaktiivkütuse aurude jääk.
Reoveepuhastus- ja biogaasijaamad:
Piirkondades, kus orgaanilise aine lagunemine tekitab metaani ja vesiniksulfiidi.
Põleva tolmuga tööstusharud (II klass / tsoon 21 ja 22)
Teravili ja põllumajandus:
Teravilja elevaatorid ja silod:Teravilja käitlemine, kus õhus leviv tolm (nisu, mais, soja) on väga plahvatusohtlik.
Jahuveskid:Kogu freesimis- ja töötlemisliinil.
Toidu töötlemine:
Suhkru ja tärklise töötlemine:Kus tekib peen suhkur või tärklisetolm.
Piimapulber ja vürtsid.
Puidutöötlemine ja biomass:
Saeveskid ja paneelitehased:Kuhu koguneb peen puidutolm.
Biomassi elektrijaamad:Kütusevarude, nagu hakkpuidu ja pelletite, käitlemiseks.
Metalli töötlemine:
Alumiiniumist viimistlus:Kui lihvimisel või poleerimisel tekib peen alumiiniumtolm.
Muud metallid:Teatud magneesiumi-, titaani- ja rauatolmud võivad samuti olla plahvatusohtlikud.
Söe kaevandamine ja töötlemine:
Söe käitlemise tehased:Kus kivisöetolm on läbiv ja segunenud metaangaasiga.
Kraanatootmine menetlust
QD-mudeli topelttala sildkraana tootmine on hoolikas protsess, mis ühendab endas raske terase valmistamise, täpse töötluse, elektrimontaaži ja range kvaliteedikontrolli.
1. etapp: disain ja projekteerimine (eeltootmine)
Tellimuse ülevaatus ja tehniline selgitus:Insenerid vaatavad üle kliendi spetsifikatsioonid (võimsus, ulatus, tõstekõrgus, tööklass, juhtimisrežiim jne).
Detailne projekteerimine ja arvutus:
Struktuurne disain:CAD-tarkvara (nt AutoCAD, SolidWorks) abil loovad insenerid üksikasjalikud joonised iga komponendi (talad, otsatõstukid, käru raam) kohta. Tala konstruktsiooni analüüsitakse kriitiliselt läbipainde, tugevuse ja väsimuse suhtes.
Elektriline disain:Töötatakse välja toite- ja juhtimissüsteemide skeemid, sealhulgas mootorite, paneelide, kaablite ja ripatsite materjalide arv.
Koormuse arvutamine ja FEM-analüüs:Kaasaegsed tehased kasutavad lõplike elementide meetodi (FEM) tarkvara, et simuleerida pinget, deformatsiooni ja läbipainet koormuse all, optimeerides disaini enne metalli lõikamist.
2. etapp: tooraine ettevalmistamine ja töötlemine
Materjali hankimine:Terasplaadid (tavaliselt Q235B või Q345B põhikonstruktsioonide puhul), profiilid (talad, kanalid), siinid ja ostetud osad (mootorid, käigukastid, rattad, elektrikomponendid) hangitakse sertifitseeritud tarnijatelt.
Materjali testimine:Sissetulevaid terasplaate testitakse sageli klassi spetsifikatsioonidele vastavuse osas (ultraheli testimine on tavaline).
Lõikamine ja vormimine:
CNC lõikamine:Põhitalade terasplaadid lõigatakse täpsetesse mõõtudesse, kasutades CNC (Computer Numerical Control) plasma- või leeklõikusmasinaid. See tagab kõrge täpsuse.
Puurimine ja mehaaniline töötlemine:Avad ühenduste jaoks puuritakse magnetiliste alustrellide või CNC-töötlemiskeskuste abil. Põhitalade otsad on töödeldud, et tagada täiuslik, ruudukujuline sobivus otsatõstukitega.
3. etapp: põhitala valmistamine (põhiprotsess)
See on kõige kriitilisem keevitusprotsess.
Kokkupanek ja tõstmine:Lõigatud plaadid (võrk ja äärik) asetatakse suurde jäiga montaaži rakisesse. See rakis hoiab keevitamise ajal kõike ideaalses asendis, et vältida moonutusi ja tagada, et tala on sirge ja õigesti kumerdunud.
Keevitamine:Peatala keevitust teostavad sertifitseeritud keevitajad, kes kasutavad pikkade põhiõmbluste jaoks sukelkaarkeevitust (SAW) (mis tagab sügava läbitungimise ja kvaliteetsed keevisõmblused) ning käsitsi metallikaarkeevitust (MMA) või gaaskaarkeevitust (GMAW/MIG) väiksemate kinnituste jaoks.
Kukkumine:Eelmääratletud ülespoole suunatud kumerus (kõverus) on tala sisse ehitatud, et takistada koormuse raskuse all tekkivat läbipainde. See saavutatakse rakise disaini ja keevitusjärjestuse abil.
NDT (mittepurustav{0}}testimine):Kriitilise tähtsusega keevisõmblusi kontrollivad kvaliteediinspektorid. Meetodid hõlmavad järgmist:
Ulasonic testimine (UT):Keevisõmbluste sisemiste vigade tuvastamiseks.
Magnetosakeste testimine (MT):Pinnalõhede tuvastamiseks.
Kinnituskinnitus:Pärast keevitamist joondatakse käru rööpad hoolikalt joondatud ja keevitatakse või kinnitatakse poltidega valmis talade ülaosale.
4. etapp: veoauto ja käru raami valmistamise lõpp
Valmistamine:Tõstuki otsakorpused ja käru raam on valmistatud terasplaadist, järgides sarnaseid lõikamise, puurimise ja keevitamise protsesse.
Mehaaniline töötlemine:Peamised piirkonnad, nagu rataste laagrikorpused ja veovõllid, on töödeldud kõrge tolerantsiga, et tagada täiuslik joondamine ja sujuv töö.
Kokkupanek:Rattad, laagrid, sillad, veomootorid ja käigukastid on monteeritud otsatõstukitele. Sama tehakse käru raamiga.
5. etapp: pinnatöötlus ja värvimine
Haavelõhkamine:Kõik konstruktsioonikomponendid juhitakse haavelpuhastusmasinasse, kus kiired{0}}terasest abrasiivid puhastavad pinna roostest, freeskivist ja mustusest. See loob kareda puhta pinna, mis sobib ideaalselt värvi nakkumiseks.
Kruntimine:Vahetult pärast lõhkamist kantakse oksüdeerumise vältimiseks peale kvaliteetne-roostevastane-krunt.
Maalimine:Pealisvärv kantakse peale tavaliselt vastavalt kliendi-määratletud värvi- ja paksusnõuetele. Sageli tehakse seda ühtlase viimistluse saavutamiseks pihustusvärviga.
6. etapp: üldmontaaž ja elektripaigaldus
Eel-kokkupanek:Põhitalad on ühendatud otsatõstukitega, et moodustada terviklik sild. Käru asetatakse sillarööbastele. Kogu konstruktsiooni ruudukujulisust ja mõõtmete täpsust kontrollitakse.
Mehaaniline paigaldus:Tõstuk (QD-tüüpi tõstuk) paigaldatakse käru raamile. Kõik draivid on ühendatud.
Elektripaigaldus:Elektrikud ühendavad kogu kraana:
Paigaldage sillale põhipaneel ja takistuskarp.
Viige kaablid mööda silda käru ja veoauto ajamite otsa.
Paigaldage voolu kogumiseks festoonsüsteem või juhtlatt.
Paigaldage piirlülitid, ohutusseadmed ja hoiatustuled.
Ühendage juhtripats või katsetage raadiokaugjuhtimispulti.
7. etapp: testimine ja ülevaatus (tehase vastuvõtutest - FAT)
See on kohustuslik samm enne saatmiseks demonteerimist.
Ei-Koormustesti:Kraanat juhitakse ilma koormata. Testitud on kõik funktsioonid: sillasõit, kärusõit, üles-alla tõstmine. Kontrollitakse piire, pidureid ja juhtseadiseid.
Staatilise koormuse test:Katsekoormus, mis moodustab 125% nimivõimsusest, tõstetakse maapinnast lahti (tavaliselt katseraskuste või kalibreeritud veekottidega). Kraanat hoitakse 10+ minutit, et kontrollida võimalikke deformatsioone, ja kontrollitakse pidurite hoidmisvõimet.
Dünaamiline koormustest:Katsekoormus, mis moodustab 110% nimivõimsusest, tõstetakse ja viiakse läbi kõigi liigutustega: sõitmine, kärutamine ja tõstmine. See testib funktsionaalsust ja ohutust stressi tingimustes.
Mõõtmete kontroll:Võtme mõõtmed (ulatus, tõstekõrgus jne) kontrollitakse tellimuse alusel.
Dokumentatsioon:Kõik katsetulemused, materjalide ja keevisõmbluste sertifikaadid ning seadmete juhendid koondatakse kliendile lõplikuks tarnetoimikuks.
8. etapp: demonteerimine, pakendamine ja kohaletoimetamine
Demonteerimine:Kraana on hoolikalt lahti võetud loogilisteks, transporditavateks komponentideks (nt kaks põhitala, kaks otsatõstukit, käruüksus, tõstuk, elektrikilbid, raja rööpad).
Pakend:Komponendid on pakendatud, et vältida mere- või maismaatranspordi kahjustamist. Konstruktsiooniosad on sageli puidust kastidesse komplekteeritud. Elektrilised komponendid on pakendatud ja ladustatud puitkarpides.
Kohaletoimetamine:Kõik osad on märgistatud, et neid oleks lihtne tuvastada ja kohapeal uuesti kokku panna. Seejärel saadetakse need tootja tehnikute või kliendi enda meeskonna poolt paigaldamiseks kliendi asukohta.

Töötoa vaade:
Ettevõte on paigaldanud intelligentse seadmete haldusplatvormi ning paigaldanud 310 käsitsemis- ja keevitusrobotite komplekti (komplekti). Pärast plaani valmimist on üle 500 komplekti (komplekti) ja seadmete võrgustumise määr ulatub 95%-ni. Keevitusliinid on kasutusele võetud, plaanitakse paigaldada 50 ja kogu tootesarja automatiseerimisaste on jõudnud 85%-ni.


Kuum tags: plahvatuskindel sildkraana, Hiina plahvatuskindel sildkraana tootjad, tarnijad, tehas
Ju gjithashtu mund të pëlqeni


Küsi pakkumist