

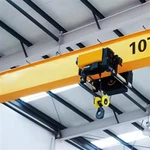
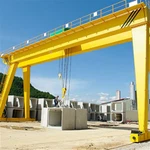



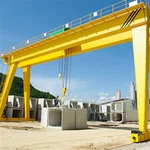




Kvaliteetne ühe tala pukk-kraana
Toodete kirjeldus
Ühe talaga pukkkraana on tõstelahendus, kus tõstuk ja käru kulgevad mööda ühe primaarse tala (tala) alumist äärikut. Seda tala toetavad kaks jalga, mis kulgevad ratastel mööda maapinnale{1}}kinnitatud rööpaid või kindlal pinnal. Need on väga mitmekülgsed ja on kulusäästlik alternatiiv traditsioonilisele sildkraanale, kui puuduvad sobivad raja tugistruktuurid (nt ehitussambad).
Põhikomponentide garantii: 1 aasta
Põhikomponendid: PLC, laager, käigukast, mootor, käik
Seisukord: Uus
Garantii: 1 aasta
Kaal (KG): 500 kg
Motiiv: Pukkkraana
Toote nimi: Ühe tala pukk-kraana
Värv: kohandatud
Mahutavus:1-20t
Tüüp: ühekordne tala
Toide: 110V/220V/230V/380V/440V
Juhtimismeetod: maapealne juhtimine + kaugjuhtimispult (kohandatud)
Tõstemehhanism: Eliectric Hoist
Töökohustus: A3-A4
Pildid ja komponendid
1.Kaugtuli
See on koht, kus meisterlikkus eristab esmaklassilist tala keskpärasest.
Sukelkaarkeevitus (SAW): peamiste pikiõmbluste jaoks kasutavad kvaliteetsed{0}}tootjad automatiseeritud SAW-d. See protsess annab sügava läbitungimise, suure-tugevuse ja erakordselt ühtsed keevisõmblused, millel on sile ja puhas välimus.
Sertifitseeritud keevitajad: Muude keevisõmbluste (nt membraanid, otsaühendused) puhul peaksid tööd tegema sertifitseeritud keevitajad, järgides rangeid keevitusprotseduuri spetsifikatsioone (WPS).
Keevisõmbluse kontrollimine: kõiki kriitilisi keevisõmblusi tuleb visuaalselt kontrollida ja need võivad läbida mittepurustava testimise (NDT), nagu magnetosakeste kontroll (MPI) või ultrahelitestimine (UT), et veenduda, et need ei sisalda pragusid, poorsust ega sulandumise puudumist.

Tõstesüsteem
Käru kannab tõstukit ja liigutab seda külgsuunas mööda põhitala alumist äärikut.
Peamised kvaliteedinäitajad kärus:
Ajami mehhanism:
Mootoriga käru: iga üle 5 tonni kaaluva või täpset positsioneerimist vajava kraana jaoks on mootoriga käru hädavajalik. Kvaliteetsed-süsteemid kasutavad käru rataste juhtimiseks eraldi reduktormootorit.
Rattad: käru rattad peavad olema valmistatud sepistatud või legeerterasest (mitte lihtsast malmist) ja töötama suletud, eelmääritud kuul- või rull-laagritel-. Rohkem rattaid jaotab koormuse paremini ja vähendab ääriku survet.
Ühendus talaga:
Käru raam peaks olema jäik ja konstrueeritud nii, et see minimeerib liikumisel "krabistamist" või kinnikiilumist.
Juhtrullid: reguleeritavad külgmised juhtrullikud on esmaklassiline funktsioon. Need hoiavad käru tala ääriku keskel, vältides rataste külgkoormust ja tagades sujuva, hõõrdumise{1}}vaba liikumise.
 |
 |
3.Lõppvedu
Otsakelk on vertikaalne tugistruktuur, mis:
Toetab põhitala ja kogu tõstesüsteemi.
Sisaldab rattaid, laagreid ja ajamimootoreid, mis võimaldavad kraanal mööda lennurada liikuda.
Kannab kogu koorma kraanalt maapinnale või rajale.
 |
 |
4.Crane reisimehhanism
Kvaliteetse{0}}kraana liikumismehhanismi määravad selle sõltumatus, vastupidavus ja intelligentsus. Sõltumatute spiraalülekandemootorite, koonusrull-laagritel sepistatud terasrataste ja muutuva sagedusega ajami juhtimise kombinatsioon loob süsteemi, mis liigutab kraanat sujuvalt, täpselt ja usaldusväärselt aastaid minimaalse seisakuajaga. Kraana määramisel on nende liikumismehhanismi funktsioonide nõudmine otsene investeering pikaajalisesse-tootlikkusse ja ohutusse.
5. Käru sõidumehhanism
1. Käru raam
Tugev konstruktsioon: raam on valmistatud terasplaadist (S355JR või parem), mitte kergetest osadest. See on konstrueeritud nii, et see on jäik ja talub koormuse all läbipainde, et säilitada õige rataste joondamine.
Integreeritud disain: esmaklassilistel kraanadel on käru sageli integreeritud "pakett" usaldusväärselt tõstukitootjalt (nt Demag, Kito), tagades tõstuki, käru raami ja ajami komponentide täiusliku ühilduvuse.
2. Ajamisüsteem
Mootoriga ajam: iga üle 1–2-tonnise kraana puhul on mootoriga käru kvaliteedi ja ohutuse tagamiseks hädavajalik. Ajamisüsteem koosneb reduktormootorist (mootor koos reduktoriga).
Käigu reduktor tüüp: spiraalne reduktor on kvaliteedimärk. See on oluliselt tõhusam, vaiksem ja vastupidavam kui tigukäigu reduktor ning tagab parema pidurduskindluse.
Draivi konfiguratsioon:
Üks{0}}külgajam: üks reduktormootor veab käru ühel küljel olevaid rattaid, mis on veovõlli abil ühendatud vastasküljel olevate ratastega. See on enamiku rakenduste jaoks tavaline ja tõhus.
Sõltumatu topelt-ajam (Premium): väga laiade vahekauguste või raskete{1}}rakenduste jaoks saab käru mõlemal küljel kasutada eraldi mootorit, mis on sageli täiusliku joonduse tagamiseks VFD-ga sünkroonitud.
3. Rattad ja teljed
Ratta materjal: rattad on valmistatud sepistatud või legeerterasest (nt 55 Mn), töödeldud täpse läbimõõduni ja sageli kuumtöödeldud, et tagada pinna kõvadus ja kulumiskindlus.
Ratta äärik: rattad on topelt{0}}äärikutega, et need jooksevad kindlalt põhitala alumisel äärikul, vältides rööbastelt mahajooksmist.
Rataste arv: kvaliteetsel{0}}kärul on mitu ratast (tavaliselt 4 või 8), mis jaotavad koormuse ühtlaselt üle tala ääriku, vähendades punktkoormuse pinget ja vältides ääriku kahjustamist.
Teljed ja laagrid: teljed on töödeldud suure{0}}tõmbetugevusega terasest. Nad kasutavad suletud, -määritud -hõõrdevastaste laagrite (kuul- või rull-laagrid sellistelt kaubamärkidelt nagu SKF või FAG), et tagada tõrgeteta töö ja pikk kasutusiga minimaalse hooldusega.
4. Juhtimis- ja joondussüsteem
See on oluline omadus, mis eristab kvaliteetset{0}}käru.
Horisontaalsed juhtrullikud: Reguleeritavad külgmised juhtrullikud on paigaldatud käru raamile. Need rullid puutuvad kokku põhitala võrguga (vertikaalne sektsioon).
Funktsioon: hoiavad käru kandetala keskel, vältides külgkoormust ja sellest tulenevat hõõrdumist, kulumist ja "krabiseva" liikumist. See tagab, et käru liigub minimaalse pingutusega täiesti sirgjooneliselt.
6.Kraana ratas
Ratas peab vastu pidama:
Äärmuslik staatiline koormus: kraana, tala, tõstuki ja nimikoormuse kogumass.
Dünaamilised ja löögikoormused: sunnib käivitamist, peatumist ja rööpa väiksemate puuduste ületamist.
Kulumine: Pidev hõõrdumine rööpa pinna vastu.
Väsimus: korduvad stressitsüklid kogu eluea jooksul.
Ratta rike võib põhjustada katastroofilist rööbastelt mahajooksmist, muutes selle ülitähtsaks ohutuskomponendiks.

7.Kraana konks
Materjal ja tootmisprotsess
Materjal: legeerteras on kohustuslik. Levinud klasside hulka kuuluvad 34CrMo4 või AISI 4140. Need terased pakuvad suurepärast kombinatsiooni suurest tõmbetugevusest ja sitkusest (löögi- ja pragunemiskindlus).
Tootmisprotsess:
Sepistamine (kvaliteedistandard): konks moodustatakse terase kuumutamisel ja selle vormimisel stantsides tohutu surve all. See protsess joondab metalli terastruktuuri konksu kujuga, mille tulemuseks on suurepärane tugevus ja väsimuskindlus.
Miks mitte üle kanda? Kui valatud konksud on olemas väga spetsiifiliste kujundite jaoks, eelistatakse tavaliste konksude jaoks sepistamist, kuna see välistab sisemiste defektide, näiteks poorsuse ja kokkutõmbumise ohu, mis võivad olla nõrgad kohad.

Mootor
Mootori tüübi ja ülesande klassifikatsioon
Tüüp: kolme-faasi asünkroonsed oravapuuriga mootorid on oma vastupidavuse ja töökindluse poolest tööstusstandard.
Tööklass ja isolatsioon: see on kriitiline spetsifikatsioon.
Tööklass (S3): Kraanad töötavad vahelduva töötsükliga (S3), mida iseloomustavad sagedased käivitumised ja seiskamised. Mootor peab olema selleks ette nähtud.
Isolatsiooniklass: kvaliteetsetel{0}}mootoritel on klass F või isegi klass H.
Klass F: võimaldab mootoril töötada kõrgemal temperatuuril (155 kraadi) ilma halvenemiseta.
Miks see on oluline: see tagab märkimisväärse termilise ohutusvaru standardklassi B (130 kraadi) ees, pikendades järsult mootori kasutusiga, eriti nõudlike tsüklite korral. See hoiab ära soojuse kogunemise tõttu isolatsiooni lagunemise.

.
Heli- ja valgustussignalisatsioon ja piirlüliti
Heli- ja valgushäiresüsteem (heli- ja visuaalne hoiatus)
See süsteem on kraana peamine viis inimestega suhtlemiseks maapinnal ja läheduses. Selle eesmärk on anda selgeid ja ühemõttelisi hoiatusi enne kraana liikumist ja selle ajal.
Piirlüliti süsteem
Lõpplülitid on ohutusseadmed, mis katkestavad automaatselt mootori toite, kui liikuv osa liigub ettemääratud ohutust punktist kaugemale. Need on viimane kaitseliin üle-reisimise ja kokkupõrgete eest.

10. Ohutusseadmed
Elektri- ja juhtimisohutussüsteemid
Need on intelligentsed, aktiivsed turvasüsteemid, mis jälgivad ja juhivad kraana funktsioone.
Mehaanilised ohutuskomponendid
Need on füüsilised seadmed, mis pakuvad passiivset või otsest füüsilist kaitset.
Kasutus- ja ehitusohutusfunktsioonid
Need on disaini- ja tööelemendid, mis aitavad kaasa üldisele ohutusele.
11.Juhtrežiim
Rippjuhtimine (nupujaam)
See on ühe tala pukk-kraanade jaoks kõige levinum ja mitmekülgsem juhtimisrežiim.
Raadio kaugjuhtimispult
See on ohutuse, paindlikkuse ja tõhususe jaoks esmaklassiline valik, eriti nõudlikes keskkondades.
Salongi juhtimine (juhikabiin)
Vähem levinud ühe talaga kraanade puhul kulude ja konstruktsioonikaalutluste tõttu, kuid kasutatakse väga raskete või sagedaste tsüklite korral.
Poolautomaatsed ja nutikad juhtimissüsteemid
See on tipptasemel-kvaliteetsete kraanade jaoks, sageli lisana-ripp- või raadiojuhtimisseadmele.

12.Sketš
Peamine tehniline

Eelised
1. Kulu-tõhusus ja majanduslikud eelised
Väiksem alginvesteering: võrreldes kahe tala kraanaga on ühe tala konstruktsioon lihtsama konstruktsiooni, vähemate komponentide ja kergema üldkaalu tõttu oma olemuselt odavam.
Vähendatud tegevuskulud:
Energiatõhusus: kergema konstruktsiooni ja suure{0}}tõhusate mootoritega kulutab see vähem energiat.
Madal hooldus: kvaliteetsed{0}komponendid on ehitatud kestma ja vajavad harvemat reguleerimist ja parandamist. See minimeerib seisakuid ja säästab hooldustööd ja varuosasid.
Suurepärane investeeringutasuvus (ROI): mõistliku ostuhinna, madalate tegevuskulude ja kõrge töökindluse kombinatsioon viib kiire ja suurepärase investeeringutasuvuseni.
2. Konstruktsiooni ja paigalduse eelised
Kergem kaal: ühe tala konstruktsioon on kergem kui samaväärse avaga topelttala, mis vähendab koormust hoone konstruktsioonile (ülevalt{0}}töötavate kraanade puhul) või võimaldab lihtsamaid vundamendinõudeid eraldiseisvate pukkplatvormide jaoks.
Lihtsam paigaldamine ja ümberpaigutamine: kergem ja sageli modulaarne disain muudab paigaldamise kiiremaks ja odavamaks. See on suur eelis ajutiste saitide või rajatiste jaoks, mis võivad vajada paigutust ümber seadistada.
Kompaktne ja ruumisäästlik -disain: tõstuk ja käru on paigaldatud tala alla, mistõttu on vaja madalamat kõrgust. See maksimeerib kasutatava tõstekõrguse madalate lagedega rajatistes.
3. Toimivus ja tööeelised
Kasutuslihtsus: kvaliteetsetel{0}}kraanal on sujuvad ja tundlikud juhtseadmed (ripats või raadiopult), mis muudab koorma täpse positsioneerimise kasutaja jaoks lihtsaks. See vähendab tsükliaega ja operaatori väsimust.
Manööverdusvõime: need sobivad ideaalselt rakendusteks, mis nõuavad koormate liigutamist laial ristkülikukujulisel alal. Nad suudavad tõhusalt katta suure "jalajälje".
Mitmekülgsus: kvaliteetne-ühe tala pukk-kraana ei ole ühe-trikiga poni. Seda saab konfigureerida järgmiselt:
Üles-Jooks: suurima tõstevõime ja ulatuse tagamiseks.
Jaotises-Jooksmine: koht, kus kraana rattad jooksevad hoone raja talade alumisel äärikul.
Eraldi seisev: fikseeritud või reguleeritavate jalgadega, mis tagavad täieliku sõltumatuse hoonest.
4. Töökindlus ja vastupidavus
Loodud vastavalt rahvusvahelistele standarditele: kvaliteetsed{0}}kraanad on projekteeritud ja toodetud rangete standardite (nt FEM, ISO või CMAA) järgi, tagades konstruktsiooni terviklikkuse ja toimivuse prognoositavuse.
Suurepärased komponendid: need kasutavad brändi-nimelisi tõstukeid, mootoreid ja elektrikomponente ning kvaliteetset-terast ja professionaalset keevitust. See tähendab pikemat kasutusiga ja ühtlast jõudlust igapäevasel kasutamisel.
Vähendatud seisakuaeg: töökindluse peamine eelis on see, et kraana on saadaval, kui seda vajate. Tugev konstruktsioon ja kvaliteetsed osad tähendavad vähem ootamatuid rikkeid.
Rakendus:
1. Tootmis- ja montaažitöökojad
See on üks levinumaid rakendusi, kus kraana toimib tootmisprotsessi lahutamatu osana.
Masina hooldus ja hooldus: raskete mootorite, vormide või masinaosade tõstmine parandamiseks, asendamiseks või paigaldamiseks. Kvaliteetse-kraana täpne juhtimine on täpse positsioneerimise jaoks hädavajalik.
Koosteliinid: suurte komponentide (nt mootoriplokid, sõiduki šassii, masinaraamid) teisaldamine töökohtade vahel. Selle võime katta suurt ristkülikukujulist ala muudab selle ideaalseks lineaarsete tootmisvoogude jaoks.
Lavastamine ja käsitsemine: tooraine (teras, alumiiniumvardad) veoautodest mahalaadimine ja töötlemismasinatesse, nagu CNC-freesid, treipingid või pressid, söötmine.
2. Lao-, logistika- ja laoplatsid
Siin paistab kraana silma raskete kaupade laadimise, mahalaadimise ja organiseerimisega.
Veoautode peale- ja mahalaadimine: eraldiseisev pukk-kraana sobib suurepäraselt piirkondadesse, kus puuduvad sildkraanasüsteemid. See suudab tõhusalt toimetada kauba õuest otse veokisse või lattu.
Raskete kaubaalustega kaupade teisaldamine: kaubaaluste, tööstustoodete või raskete masinate käsitsemine, mis ületavad tavaliste tõstukite kandevõimet.
Laoplatsi haldamine: raskete esemete, näiteks terastorude, puidu, betoonplokkide või ehitusmaterjalide korraldamine ja väljatoomine avatud hoovis.
3. Ehitus- ja monteeritud betoonitööstus
Nende kraanade teisaldatavus ja tugevus on dünaamilistes keskkondades väga kasulikud.
Valmistatud elementide käsitsemine: betoonpaneelide, talade, õõnesplaatide{0}}ja muude kokkupandavate elementide tõstmine ja paigutamine ehitusplatsidele.
Materjalivarustus: armatuuri, raketise ja muude ehitusmaterjalide kimpude teisaldamine täpsesse kohta, kus töötajad neid vajavad.
Terase paigaldamine: abistamine teraskonstruktsioonide talade ja sammaste paigutamisel, eriti väiksemate{0}}projektide või kokkupandavate teraskonstruktsioonide puhul.
4. Laevandus, sadamad ja ühendveoterminalid
Kui suuremad kraanad käitlevad laevu, siis ühe talaga pukk-kraanad mängivad olulist toetavat rolli.
Konteinerite täitmine ja tühjendamine{0}} (CFS): konteinerkaubajaamades kasutatakse neid kraanasid kauba tõhusaks laadimiseks ja konteineritest mahalaadimiseks.
Murdlasti käsitsemine: raskete, mitte-konteinerites kaupade, nagu masinad, kastid või suured trumlid, teisaldamine lao- või terminalialal.
Hooldustöökojad: kasutatakse sadamatöökodades sadamaseadmete (nt hargnemismasinate, tõstukite ja terminalitraktorite) hooldamiseks ja parandamiseks.
Kraanatootmine menetlust
1. etapp: projekteerimine ja projekteerimine
See on põhifaas, kus kraana on välja mõeldud ja kavandatud.
Samm 1.1: kliendinõuete analüüs
Kliendi spetsiifiliste vajaduste mõistmine: kandevõime, ulatus, tõstekõrgus, töötsükkel (klass), juhtimisrežiim ja töökeskkond.
Kõrge-kvaliteetne eristaja: insenerid konsulteerivad kliendiga tagamaks, et disain on nende rakenduse jaoks optimeeritud, mitte ainult standardlahendus-, mis on saadaval.
Samm 1.2: konstruktsiooni kavandamine ja arvutamine
Spetsiaalse tarkvara (nt AutoCAD, SolidWorks, SAP2000) kasutamine üksikasjalike jooniste koostamiseks.
Lõplike elementide analüüsi (FEA) läbiviimine, et simuleerida tala ja otsatõstukite pinget, läbipainde ja dünaamilisi koormusi. See tagab, et konstruktsioon talub nimivõimsust olulise ohutusteguriga.
Kvaliteetne eristaja-: disainilahendused vastavad rahvusvahelistele standarditele (FEM, ISO, CMAA) ja FEA on võimalike rikete kõrvaldamise tavapärane praktika.
Samm 1.3: elektri- ja juhtimissüsteemi projekteerimine
Juhtahela projekteerimine, sobivate mootorite, kontaktorite, muutuva sagedusega ajamite (VFD) ja ohutusseadmete valimine.
Elektriskeemide ja paneelide paigutuste koostamine.
Samm 1.4: materjalibilgi (BOM) koostamine
Põhjaliku loetelu koostamine kõigist toorainetest (terase klassid, lehtmetall), ostetud komponentidest (tõstukid, rattad, mootorid, elektrikomponendid) ja standarddetailidest (poldid, laagrid).
2. etapp: materjalide hankimine ja ettevalmistamine
Samm 2.1: materjalide ja komponentide hankimine
Sertifitseeritud tooraine (nt teras S355JR) hankimine mainekatest tehastest.
Kvaliteetsete-margi-nimeliste komponentide hankimine: mainekate tootjate tõstukid (nt Demag, Kito, CM), mootorid (Siemens, SEW), elektriajam (Schneider, Siemens) ja rattad.
Kõrge-kvaliteetne eristaja: materjalide jälgitavus ja tõestatud, usaldusväärsete komponentide kasutamine.
Etapp 2.2: materjali ettevalmistamine
Haavelpuhastus: terasplaate ja profiile töödeldakse{0}}puhastusega, et eemaldada freeskivi ja rooste, luues puhta pinna, mis sobib ideaalselt värvimiseks ja kontrollimiseks.
Lõikamine: CNC plasma- või laserlõikamismasinate kasutamine{0}}terasplaatide ülitäpseks lõikamiseks. See tagab täiusliku sobivuse-keevitamiseks.
3. etapp: valmistamine ja kokkupanek
See on tootmise põhifaas.
Samm 3.1: Tala valmistamine
Peatala on tavaliselt keevitatud karbi{0}}sektsioon.
Moonutuste vältimiseks ning sirguse ja õigete mõõtmete tagamiseks asetatakse plaadid suurde jäiga montaaži rakisesse.
Keevitamine: Teostavad sertifitseeritud keevitajad, kes kasutavad pikkade põhiõmbluste jaoks sukelkaarkeevitust (SAW) (suurema tugevuse ja järjepidevuse tagamiseks) ja käsitsi metallkaare (MMA) või gaasikaarkeevitust (GMAW) väiksemate kinnituste jaoks.
Kõrge-kvaliteetne eristaja: paksude materjalide eelkuumutamine-, kontrollitud keevitusprotseduurid ja keevisõmbluste 100% visuaalne kontroll.
Samm 3.2. Lõpetage veoauto tootmine
Otsaraamid (jalad) ja rattasõlmed on valmistatud täpselt, et tagada rataste ruudukujulisus ja õige joondus.
Samm 3.3: stressi leevendamine (vibroorne või termiline)
Termilise pinge leevendamine: keevitatud tala kuumutatakse suures ahjus kindla temperatuurini ja jahutatakse aeglaselt. See leevendab keevitamisel tekkivaid sisepingeid, väldib edaspidiseid moonutusi ja stabiliseerib konstruktsiooni.
Vibratsioonipinge leevendamine: alternatiivne meetod, mis kasutab vibratsiooni, et saavutada sarnane tulemus väiksemate kraanade või komponentide puhul.
Kvaliteetne -diferentseerija: stressi leevendamine on kvaliteetse-kraana jaoks kriitiline samm, mis jäetakse madalate kuludega{2}}tootmise puhul sageli vahele.
Etapp 3.4: mehaaniline töötlemine
Pärast stressi leevendamist töödeldakse kriitilisi pindu. See hõlmab rööpa jooksupinda talal ja otsatõstukite kinnitusaluseid, mis tagavad käru jaoks ideaalselt tasase ja sirge rööbastee.
Samm 3.5: pinnatöötlus ja värvimine
Kogu konstruktsioon puhastatakse põhjalikult.
Kruntimine: kasutatakse kvaliteetset-korrosioonivastast-krunti.
Pealmine kate: Kantakse peale vastupidav pealiskiht (sageli polüuretaan), kasutades tavaliselt õhuvaba pihustussüsteemi ühtlase ja paksu viimistluse saavutamiseks. Värv on vastavalt kliendi spetsifikatsioonile või standardsele ohutus kollasele/punasele.
Kõrge{0}}kvaliteetne diferentsiaator: mitme-kattega süsteem kindla kuiva kihi paksusega, mis tagab suurepärase korrosioonikaitse karmides keskkondades.
Samm 3.6: mehaaniline kokkupanek
Tala kinnitatakse otsatõstukite külge, kasutades suure{0}}tõmbetugevusega polte.
Käru raam ja tõstuk on kokku pandud ja kinnitatud talale.
Paigaldatud on rattad, puhvrid ja rööpapühkijad.
Samm 3.7: elektriline kokkupanek ja juhtmestik
Elektrikilp on kokku pandud ja ühendatud.
Kaabel juhitakse mööda tala tõstukile, kärule ja sõidumootoritele.
Piirlülitid, rippjaam ja hoiatusseadmed (majakas/signaal) on paigaldatud ja ühendatud.
Kvaliteetne-diferentsiaator: korralik, märgistatud juhtmestik õigetes kaablirennides või -kanalites. Kõik ühendused on kindlad ja järgige elektriskeeme.
4. etapp: testimine, ülevaatus ja väljasaatmine
See on viimane valideerimisfaas, enne kui kraana kliendini jõuab.
Samm 4.1: eel-testimine
Kõigi komponentide, keevisõmbluste ja värvide visuaalne kontroll.
Kontrollige, kas kõik ohutusseadmed (piirlülitid, E{0}}peatused) on õigesti paigaldatud.
Samm 4.2: ei-koormustesti
Kraana on pinge all ja seda kasutatakse ilma koormata.
Testitud on kõik funktsioonid: tõstuk üles/alla, käruga sõitmine, pikk sõit.
Kontrollib sujuvat tööd, ebatavalist müra ja õiget liikumissuunda.
Samm 4.3: koormuse testimine (kõige kriitilisem)
Staatilise koormuse test: kraana tõstetakse katsekoormusega, mis on 25% suurem kui nimivõimsus (vastavalt ISO/FEM standarditele). Koormust hoitakse teatud aja jooksul, et kontrollida konstruktsiooni terviklikkust ja mõõta tala läbipainde.
Dünaamilise koormuse test: kraanat kasutatakse katsekoormusega, mis on 10% suurem kui nimivõimsus. Kõiki liikumisi testitakse selle koormuse all, et tagada jõudlus ja ohutus.
Kvaliteetne-diferentseerija: koormuse testimine on kohustuslik ja seda jälgib sageli kolmandast osapoolest{1}}inspektor või klient. Kasutatakse sertifitseeritud testraskusi.
Samm 4.4: lõplik reguleerimine ja dokumenteerimine
Kõik väiksemad kohandused tehakse katsetulemuste põhjal.
Kraana puhastatakse ja sellele kantakse lõplik kaitsekate.
Koostatakse kasutus- ja hooldusjuhendid, katsesertifikaadid ja CE/muud vastavussertifikaadid.
Samm 4.5: demonteerimine ja pakkimine saatmiseks
Kraana võetakse ettevaatlikult lahti transporditavateks osadeks (tala, jalad, käru jne).
Kõik osad on kindlalt pakitud kaitsekatetega, et vältida kahjustusi transpordi ajal.

Töötoa vaade:
Ettevõte on paigaldanud intelligentse seadmete haldusplatvormi ning paigaldanud 310 käsitsemis- ja keevitusrobotite komplekti (komplekti). Pärast plaani valmimist on üle 500 komplekti (komplekti) ja seadmete võrgustumise määr ulatub 95%-ni. Keevitusliinid on kasutusele võetud, plaanitakse paigaldada 50 ja kogu tootesarja automatiseerimisaste on jõudnud 85%-ni.

Töötoa vaade
Materjali kontroll
Kvaliteedikontroll: ostetud toormaterjalidele viiakse läbi range kvaliteedikontroll, et tagada nende vastavus projekteerimisnõuetele ja riiklikele standarditele.
Materjali ladustamine: korrosiooni või kahjustuste vältimiseks ladustatakse kvalifitseeritud materjale vastavalt klassifikatsioonile.
Lõikamine ja vormimine
Terase lõikamine: kasutage terase lõikamiseks vastavalt joonise suurusele plasmalõikamist, laserlõikamist või leeklõikamist ja muid tehnoloogiaid.
Vormimistöötlemine: põhitala, otsatala ja muude konstruktsiooniosade valmistamiseks vormige terasplaat painutamise, valtsimise, keevitamise ja muude protsesside abil.
Keevitamine
Komponentide keevitamine: Lõigatud ja vormitud terasosad keevitatakse põhikonstruktsioonidesse, nagu põhitala, otsatala ja käru. Konstruktsiooni tugevuse ja keevituskvaliteedi tagamiseks tuleb keevitusprotsessi rangelt kontrollida.
Keevisõmbluste kontrollimine: kasutage keevisõmbluste kontrollimiseks mittepurustavat-katsetehnoloogiat (nt ultraheli testimine, radiograafiline testimine), et veenduda, et seal pole pragusid ega muid defekte.
Mehaaniline töötlemine
Täppistöötlus: Täppistöötlus teostatakse kraana põhikomponentidega, nagu rattakomplektid, laagripesad, rihmarattad jne, et tagada nende mõõtmete täpsus ja pinna kvaliteet.
Kogu masina kokkupanek
Üldine kokkupanek: eel{0}}monteerimise alusel viiakse läbi kraana üldine kokkupanek, sealhulgas kaugtala, otsatala, tõstemehhanismi, kõnnimehhanismi jne lõplik paigaldus.
Kasutuselevõtt ja testimine
Dünaamilistes tingimustes testitakse kraana töövõimet, sealhulgas tõstmise, kõndimise, juhtimise ja muude funktsioonide testimist. Kokkupandud sildkraana üldist suurust kontrollitakse, et kõik mõõtmed vastaksid projekteerimisnõuetele.
Pihustamine ja korrosioonivastane{0}}töötlus
Pinnatöötlus Rooste eemaldamine: rooste eemaldamine kraana pinnalt, levinud meetodid hõlmavad liivapritsi, peitsimist jne. Krundi pihustamine: metalli oksüdeerumise ja korrosiooni vältimiseks pihustage töödeldud pinnale -korrosioonivastast krunti. Pealisvärvi pihustamine Värvipihustamine: Pihustage pealisvärvi vastavalt kliendi nõudmistele või tööstusstandarditele, et anda kraanale kaitsev ja dekoratiivne efekt. Märgistus: pärast pihustamist märgistage kraana identifitseerimisandmed vastavalt spetsifikatsioonidele, nagu mudel, nimikoormus jne.
Tehas ja paigaldus
Pakendamine ja transport
Pakendi kaitse: pakendage kraana põhikomponendid kaitsvalt, et vältida transportimise ajal kahjustusi. Transpordikorraldus: vastavalt seadme suurusele ja transporditingimustele valige sobiv transpordiviis kraana transportimiseks kliendi asukohta.
Vastuvõtt ja kohaletoimetamine
Kliendi aktsepteerimine
Kohapealne vastuvõtmine-: klient võtab kraana kohapeal vastu- vastavalt lepingu nõuetele ja tehnilistele kirjeldustele, et kontrollida seadmete toimivust ja kvaliteeti.
Probleemi kõrvaldamine: kui avastatakse probleeme, peab tootja need õigeaegselt kõrvaldama, et tagada seadmete täielik vastavus kliendi nõuetele. Tarnimine ja kasutamine Kasutuskoolitus: Tootja koolitab tavaliselt kliendi operaatoreid tagamaks, et nad oskavad kraanat õigesti ja ohutult kasutada.


Kuum tags: kvaliteetne ühe tala pukkkraana, Hiina kvaliteetsed ühe tala pukk-kraana tootjad, tarnijad, tehas
Ju gjithashtu mund të pëlqeni


Küsi pakkumist